
 Gewerbeerlaubnis

Was ist eine Kupferflotationsanlage? Eine vollständige Definition.
Eine Kupferflotationsanlage ist im Kern einfach zu definieren: Es ist eine industrielle Anlage, die kupferhaltige Mineralien von taubem Gestein trennt, indem sie Unterschiede in der Oberflächenchemie nutzt. Gemahlenes Erz wird mit Wasser und Reagenzien vermischt, sodass Kupferpartikel wasserabweisend werden und an Luftblasen haften, während Gangartmineralien in der Trübe bleiben. Der Schaum, der das Kupfer trägt, wird dann gesammelt, eingedickt und zu einem verkaufsfähigen Konzentrat gefiltert. Nichts an dieser Definition einer Kupferflotationsanlage ändert sich mit der Anlagengröße.
Dieser Artikel erklärt, was eine solche Anlage enthält, wie der Flotationsprozess von Kupfererz Schritt für Schritt funktioniert, wie sich Sulfid- und Oxiderze unterscheiden und welche Zahlen Ingenieure beobachten, um die Leistung zu beurteilen. Er richtet sich an Projektinhaber und Metallurgen, die ein klares Bild benötigen, bevor sie sich für ein Fließschema entscheiden.
1. Definition der Kupferflotationsanlage und Kernkomponenten
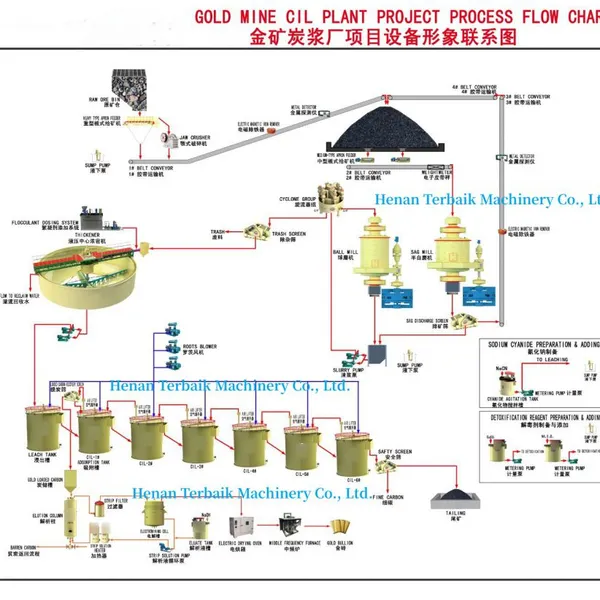
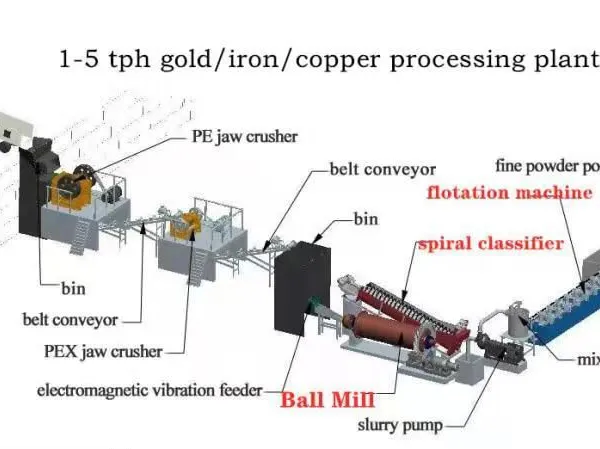
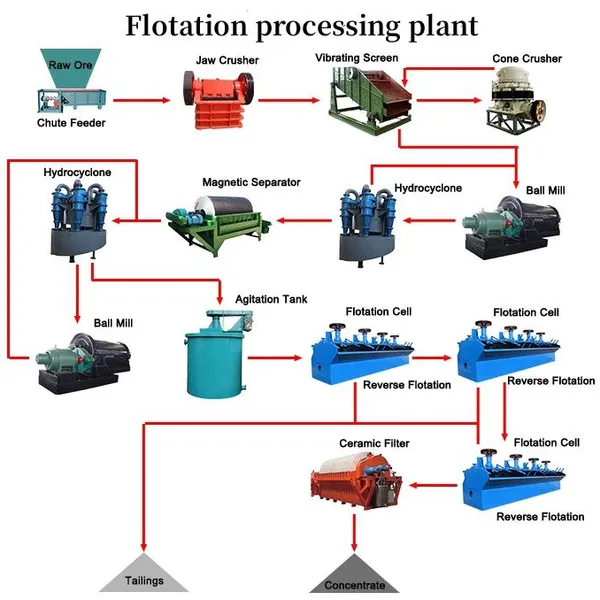
Eine vollständige Definition muss sowohl die physische Ausrüstung als auch die Abfolge der Prozesse abdecken. Physisch umfasst die Anlage Brechen, Mahlen, Konditionierung, Flotationszellen, Eindicker und Filter, die alle durch Pumpen und Rohrleitungen verbunden sind. Funktionell handelt es sich um einen kontinuierlichen Trennprozess, der das Erz von einigen Zehntelprozent Kupfer auf einen Konzentratgehalt anreichert, den Hüttenwerke akzeptieren.
Jeder Abschnitt hat seine eigene Regelungsphilosophie, doch sie funktionieren nur, wenn sie aufeinander abgestimmt sind. Eine Anlage, die das Mahlen isoliert optimiert, zahlt dafür in der Regel mit einer schlechteren Flotationsleistung.
2. Der Kupfererz-Flotationsprozess Schritt für Schritt
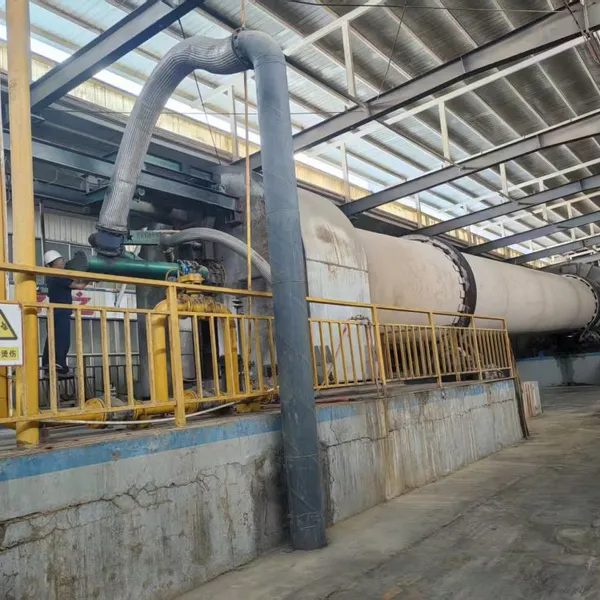
Der Kupfererz-Flotationsprozess beginnt mit der Zerkleinerung. Das Roherz wird gebrochen und anschließend gemahlen, normalerweise in einem SAG- und Kugelmühlenkreislauf, bis die Kupferminerale aus dem umgebenden Gestein freigesetzt sind. Die Mahlfeinheit ist eine der wichtigsten Entscheidungen im gesamten Fließschema, da sie das Gleichgewicht zwischen Freisetzung und Schlammbildung bestimmt.
Als Nächstes folgt die Konditionierung. Die gemahlene Trübung wird auf eine Zieldichte verdünnt und in einem Konditionierungsbehälter mit Reagenzien vermischt. Sammler beschichten die Kupferminerale und machen sie hydrophob, Schaumbildner stabilisieren die Blasen und Modifikatoren wie Kalk regulieren den pH-Wert und unterdrücken unerwünschte Minerale. Die Verweilzeit beträgt hier typischerweise einige Minuten, was ausreicht, damit die Reagenzien wirken können.
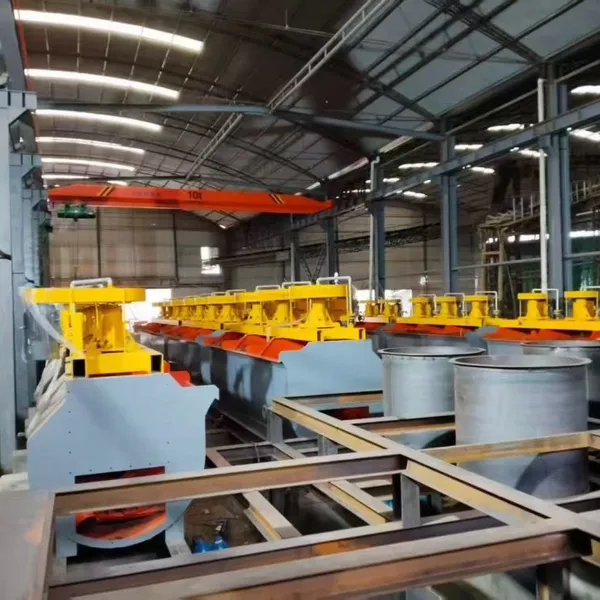
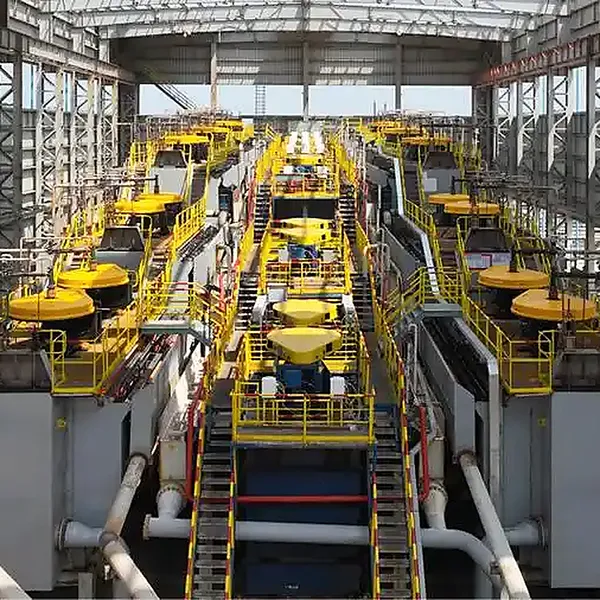
Die konditionierte Trübe gelangt dann in die Flotationsbank. Luft wird eingebracht und in feine Blasen dispergiert, und die hydrophoben Kupferpartikel heften sich an diese und steigen in die Schaumschicht auf. Der Schaum überläuft und wird als Konzentrat gesammelt, während die verbleibende Trübe entlang des Kreislaufs weiterläuft.
Kupferausbeute und Konzentratgehalt werden beide aus den in jeder Stufe entnommenen Analysen ermittelt. Im Großen und Ganzen ist dies, wie das Kupfererz-Flotationsverfahren gemahlenes Gestein in ein verkaufsfähiges Produkt verwandelt.
Die Entwässerung schließt den Prozess ab. Das Konzentrat wird eingedickt, um überschüssiges Wasser zu entfernen, zu einem feuchten Kuchen filtriert und vor dem Versand manchmal getrocknet. Die Tailings aus dem Flotationskreislauf werden eingedickt, sodass das Wasser recycelt werden kann, was an Standorten mit knappem oder teurem Wasser am wichtigsten ist.
- Brechen und Mahlen, um Kupferminerale freizusetzen.
- Konditionieren der Trübe mit Sammlern, Schäumern und Modifikatoren.
- Flotieren in Vor-, Nach- und Reinigungsstufen.
- Eindicken, Filtrieren und Trocknen des Konzentrats.
Auch die Mineralogie der Gangart ist wichtig. Pyrit ist das wichtigste Störmineral, weil es leicht aufschwimmt und das Konzentrat verdünnt, wenn es nicht unterdrückt wird. Kalk erhöht den pH-Wert und hilft, Pyrit zu unterdrücken, während selektive Sammler die Trennung weiter verbessern.
| Erztyp | Hauptminerale | Typische Behandlung |
|---|---|---|
| Sulfidisch | Chalcopyrite, chalcocite, bornite | Direkte Flotation mit Xanthat-Sammlern |
| Oxidisch | Malachite, azurite, chrysocolla | Laugung oder Sulfidisierung und anschließende Flotation |
| Gemischt | Beide Gruppen vorhanden | Getrennte Kreisläufe oder stufenweise Reagenzzugabe |
Da sich Erzkörper mit der Tiefe verändern, wechseln viele Betriebe mit fortschreitendem Abbau von oxidisch zu sulfidisch. Planer berücksichtigen diesen Übergang oft, indem sie Platz für eine spätere Erweiterung der Flotationskapazität lassen.
Ein praktischer Fall von vor einigen Jahren betraf eine polymetallische Lagerstätte, in der Kupfer hauptsächlich als Chalkopyrit mit geringfügigem Bornit vorkam. Locked-Cycle-Tests zeigten, dass eine Primärmahlung auf etwa P80 von 180 Mikrometern eine gute Aufschließung ergab, und die Anlage wurde mit Vor-, Nachlese- und drei Reinigungsstufen gebaut. Der Konzentratgehalt stabilisierte sich bei etwa 26 Prozent Cu mit einer Ausbeute von nahezu 89 Prozent. Der Durchsatz betrug am Auslegungspunkt etwa 4.000 tpd.
Flowsheets dieser Art sind das Arbeitsgebiet der Henan Amill Machinery Equipment Co Ltd, und die Inbetriebnahme-Unterstützung stammt aus derselben Ingenieurgruppe. Als dieselbe Anlage später eine flache Oxidationszone in die Aufgabenmischung aufnahm, fiel die Ausbeute um etwa drei Prozentpunkte, und eine kurze Kampagne von Sulfidisierungsversuchen stellte einen Großteil des Verlustes wieder her.
4. Leistungskennzahlen für jede Kupferflotationsanlage
Die Kupferausbeute ist die wichtigste Kennzahl und gibt an, wie viel des Kupfers aus dem Aufgabegut im Konzentrat landet. Der Konzentratgehalt ist ihr Gegenstück und beschreibt, wie reich an Kupfer dieses Konzentrat ist. Die beiden stehen in einem Wechselverhältnis, daher legen die Betreiber in der Regel einen Zielgehalt fest und steigern die Ausbeute so weit, wie es der Kreislauf erlaubt, ohne den Zielwert zu überschreiten.
Der Reagenzienverbrauch ist die nächste Kennzahl. Die Dosierungen von Sammler und Schaummittel werden in Gramm pro Tonne erfasst, und plötzliche Änderungen signalisieren oft eine Veränderung der Erzart oder der Wasserchemie. Der Kalkverbrauch dient entsprechend der pH-Kontrolle. Diese Werte stabil zu halten ist in der Regel ein Zeichen dafür, dass der Kreislauf unter Kontrolle ist.
Flotationszeit bzw. Verweilzeit ist eine dritte Kennzahl. Es ist die Zeit, die die Trübe in den Flotationszellen verbringt, und wird normalerweise über alle Stufen einer typischen Kupferanlage auf etwa 12 bis 20 Minuten eingestellt. Zu wenig Zeit lässt Kupfer unflotiert, während zu viel Zeit Kapazität verschwendet und die Selektivität verringern kann.
| Indikator | Typischer Wert | Was er dir sagt |
|---|---|---|
| Kupferausbringen | etwa 85 bis 92 Prozent | Wie viel Kupfer erfasst wird |
| Konzentratgehalt | typischerweise 22 bis 30 Prozent Cu | Qualität im Verhältnis zu den Hüttenbedingungen |
| Sammlermenge | etwa 20 bis 60 g/t | Reagenzeffizienz |
| Schaummittelmenge | normalerweise 10 bis 40 g/t | Schaumstabilität und -kontrolle |
| Flotationszeit | etwa 12 bis 20 Minuten | Gleichgewicht zwischen Kapazität und Ausbringen |
| Umlauffracht | typischerweise 150 bis 250 Prozent | ... |
Diese Werte sind Planungsbereiche, und jede Abscheidung wird sich auf eigene Zahlen einpendeln. Entscheidend ist, sie konsistent zu messen, denn Trends zeigen Probleme, die einzelne Messwerte verbergen.
5. Wie Kreisläufe für echtes Erz konfiguriert und dimensioniert werden
Die Kreislaufkonfiguration hängt vom Erz, dem Zielgehalt und dem Projektumfang ab. Eine einfache Linie kann einen Vorreinigungs- und einen Reinigungsschritt verwenden, während ein schwieriges oder niedriggradiges Aufgabegut mehrere Schritte zur Nachreinigung und Reiniger-Nachreinigung erfordern kann. Planer wägen Gewinnungsrate gegen Investitionskosten ab, denn jede zusätzliche Stufe erhöht Komplexität bei Pumpen, Zellen und Steuerung.
Die Dimensionierung beginnt mit Testarbeiten. Bankflotation und Locked-Cycle-Tests definieren die Kinetik und die erforderliche Verweilzeit, die dann das Zellvolumen bestimmen. Eine Anlage, die 5.000 tpd mit 15 Minuten Gesamtflotationszeit verarbeitet, benötigt eine sehr andere Zellenzahl als eine mit 20.000 tpd, selbst beim gleichen Erz.
Steuerungssysteme verbinden alles. Pulpeniveau, Luftstrom und Reagenziendosierung sind die wichtigsten Stellgrößen eines Operators, und moderne Anlagen passen sie kontinuierlich anhand von Analysen an. Diese Steuerungsebene verwandelt ein starres Fließschema in ein adaptives.
【Die Dimensionierung ist daher nie endgültig. Gute Anlagen lassen räumlichen Spielraum und Reserve-Pumpkapazität, sodass eine spätere Ausbaustufe hinzugefügt werden kann, ohne die gesamte Linie umzubauen.
6. FAQ
6.1 Was ist die einfachste Definition einer Kupferflotationsanlage?
Die einfachste Definition einer Kupferflotationsanlage lautet: eine Anlage, die Schaumflotation verwendet, um Kupferminerale von taubem Gestein zu trennen. Sie mahlt das Erz, fügt Reagenzien hinzu und nutzt Luftblasen, um Kupferpartikel in einen Schaum zu befördern, der als Konzentrat gesammelt wird. Alles andere in der Anlage dient dazu, diesen zentralen Trennungsschritt zu unterstützen, vom vorgelagerten Brechen und Mahlen bis zum nachgelagerten Eindicken und Filtrieren. Die Aufgabengehalte liegen normalerweise deutlich unter einem Prozent Kupfer, während das erzeugte Konzentrat in der Regel deutlich über zwanzig Prozent Kupfer enthält, bevor es den Standort verlässt.
6.2 Wie lange dauert der Kupfererz-Flotationsprozess?
Der Kupfererz-Flotationsprozess ist kontinuierlich, aber die Trübe verbringt eine definierte Zeit in den Flotationsbänken. Die gesamte Verweilzeit beträgt normalerweise etwa 12 bis 20 Minuten, verteilt auf die kombinierten Rougher-, Scavenger- und Cleaner-Stufen. Mahlen und Konditionierung nehmen vorgelagert zusätzliche Zeit in Anspruch, obwohl diese Schritte nicht Teil der Flotation selbst sind. Wenn die Verweilzeit zu kurz ist, geht Kupfer in die Tailings verloren.
】Wenn es zu lang ist, verschwendet die Schaltung Kapazität und die Selektivität kann leiden. Der Flotationsprozess für Kupfererz sollte daher um die Kinetik des jeweiligen Erzes herum abgestimmt werden, nicht um einen festen Timer.
6.3 Warum unterscheidet sich eine Kupfersulfid-Flotationsschaltung von einer Oxidschaltung?
Eine Kupfersulfid-Flotationsschaltung funktioniert, weil sulfidische Mineralien wie Chalkopyrit und Chalkosit natürlich auf Xanthat-Sammler reagieren und nach der Freilegung leicht aufschwimmen. Oxidmineralien wie Malachit und Chrysokoll reagieren nicht auf die gleiche Weise, daher werden sie vor der Flotation üblicherweise gelaugt oder sulfidisiert. Ihre Behandlung in einer Standardsulfidschaltung führt zu geringer Ausbeute und schlechter Qualität. Deshalb beginnt die Schaltungsauslegung immer mit einer sorgfältigen mineralogischen Bewertung des tatsächlichen Erzkörpers, da eine für einen Erztyp gebaute Kupfersulfid-Flotationsschaltung bei einem anderen versagen kann.
6.4 Welche Ausbeute und welchen Gehalt sollte eine neue Anlage anstreben?
Die meisten Kupferanlagen streben eine Ausbeute im Bereich von etwa 85 bis 92 Prozent an, mit einem Konzentratgehalt typischerweise zwischen 22 und 30 Prozent Kupfer. Das genaue Ziel hängt von Mineralogie, Mahlgröße und Hüttenbedingungen ab. Ein saubereres Konzentrat, das an eine Hütte verkauft wird, muss einen Mindestgehalt erfüllen, daher wird die Ausbeute oft nur so weit getrieben, wie es dieser Gehalt zulässt. Eine darüber hinausgehende Steigerung der Ausbeute tauscht Gehalt gegen Tonnage, und Versuchsarbeiten sollten bestätigen, was die Lagerstätte realistisch liefern kann, bevor diese Ziele festgelegt werden.
Beide Werte sollten schriftlich vereinbart werden, bevor mit der Anlagenauslegung begonnen wird, da sie das Zellvolumen, die Reagenzkosten und die Konzentrathandhabung beeinflussen.
6.5 Was bestimmt die Größe einer Flotationsanlage?
Die Anlagengröße wird hauptsächlich durch den Abbauplan und den erforderlichen Durchsatz in Tonnen pro Tag bestimmt. Erzhärte, Aufschlussgröße und Flotationskinetik legen dann fest, wie viel Zellvolumen für eine gegebene Verweilzeit benötigt wird. Ein hartes Erz, das eine feine Mahlung erfordert, benötigt mehr Mahlleistung und oft auch mehr Flotationsvolumen. Wasserverfügbarkeit und Standortbedingungen beeinflussen ebenfalls das endgültige Layout.
Amill Machinery Equipment arbeitet diese Variablen während des Prozessdesigns durch, sodass das Ausrüstungspaket dem echten Erz entspricht und nicht einer generischen Vorlage.
Kürzlich veröffentlicht
-
Was ist eine Blei-Zink-Flotationsanlage? Ein vollständiger Überblick
16. Oktober 2026Eine Definition einer Blei-Zink-Flotationsanlage ist der Ausgangspunkt dieser Übersicht, und der Begriff beschreibt eine Mineralau Mehr lesen
-
Sieb- und Klassieranlagen für indonesischen Nickel-Laterit
16. Oktober 2026Indonesien steht im Zentrum der globalen Nickel-Lieferkette, und der Großteil dieser Produktion stammt aus Laterit-Erz, das in Sul Mehr lesen
-
Qualitätskontrolle in der Herstellung von Flotationszellen
16. Oktober 2026Eine Flotationszelle sieht von außen einfach aus: ein Tank, ein Rotor, ein Antrieb und ein Luftrohr. Im Inneren ist sie ein Druckb Mehr lesen
-
Spezifikationen des Mahlkreislaufs für die Erzaufbereitung
15. Oktober 2026Die Spezifikationen des Mahlkreislaufs sind das Rückgrat jedes mineralverarbeitenden Fließschemas, denn die Mühle bestimmt die Par Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 200 tpd Flotationsanlage für Blei-Zink-Erz mit hoher RückgewinnungsrateUS$ 15000MOQ: 1 Combo
-
In China heiß begehrt: Kupfererzflotationsanlage mit einer Kapazität von 50-600 tpd und langjähriger ErfahrungUS$ 20000MOQ: 1 Combo
-
KupfererzflotationsanlageUS$ 25000MOQ: 1 Combo
-
VerhandelbarMOQ: 1 Set
-
CIL-Aufbereitungsanlage für GolderzVerhandelbarMOQ: 1 Set
-
Gold CIL-Anlage mit schlüsselfertiger GoldverarbeitungsausrüstungVerhandelbarMOQ: 1 Set
-
Gold-CIP-Anlage zur effizienten Kohle-in-Pulp-GoldrückgewinnungVerhandelbarMOQ: 1 Set
-
Engineering-Design-Service für Gold-CIL-Anlagen und metallurgische ProzessoptimierungVerhandelbarMOQ: 1 Set
-
Goldgewinnungsanlage mit CIL-Verfahren, hocheffizienter Kohlenstoff-Laugungs-GoldprozessUS$ 5000MOQ: 1 Set
-
Flotationsaufbereitungsverfahren für KupfererzVerhandelbarMOQ: 1 Set
-
Kupferflotationsanlage mit fortschrittlicher Flotationsmaschine, maßgeschneiderte Lösungen für die Mineralaufbereitung, stabile KupferrückgewinnungVerhandelbarMOQ: 1 Set
-
Mobiler Brecher | Raupen- und Radfahrwerk-BrechanlageVerhandelbarMOQ: 1 Set
-
Preis für Backenbrecher, großer Stein-BackenbrecherUS$ 25000MOQ: 1 Set
-
US$ 25000MOQ: 1 Set
-
Flussstein-Granit-SteinbrechanlageUS$ 25000MOQ: 1 Combo
-
US$ 25000MOQ: 1 Combo
-
Gold CIL CIP Extraktionsanlage mit Aktivkohlelaugung, 100-300 TPD, 95% Rückgewinnungsrate, EPC-ProjektVerhandelbarMOQ: 1 Set
-
Gold CIL CIP Laugungsanlage 100-500 TPD Aktivkohlelaugung hocheffizientes EPC-ProjektVerhandelbarMOQ: 1 Set
-
YK-Serie Kreisschwingsieb - Schwerlast-BergbausiebungVerhandelbarMOQ: 1 Acre
-
C Series Nichtgeschweißter Rahmen Backenbrecher - Primärzerkleinerung für HartgesteinVerhandelbarMOQ: 1 Acre